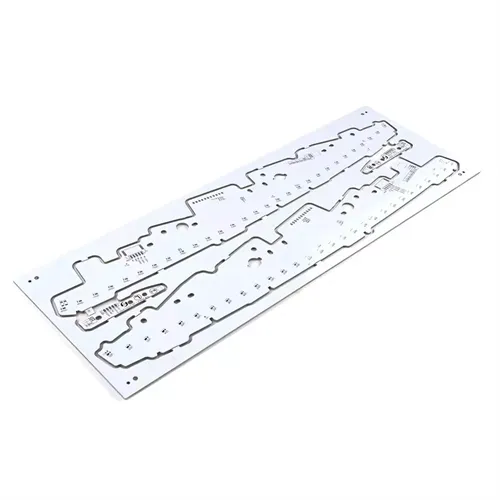
A Станок для резки печатных платэто оборудование, которое превращает заполненную панель в отдельные платы без растрескивания паяных соединений, разрыва меди или замедления линии SMT. На большинстве заводов этап разделения издалека выглядит просто: лезвие проходит через линию надреза или фрезер следует по контуру. Вблизи каждый параметр — острота лезвия, выравнивание направляющих, скорость подачи, поддержка панели и пылеудаление — определяет, пройдет ли готовая доска проверку или будет подвергнута доработке. В этом руководстве объясняется, как выбрать правильный метод резки, как обеспечить предсказуемость режущей кромки и как диагностировать проблемы, возникающие, когда отделение доски выходит из-под контроля.
Абстрактный
Разделение досок – это качественные ворота, а не отделочная формальность. Выбор между V-образным надрезом, резкой пильным полотном и фрезеровкой меняет профиль напряжения, качество кромки и ритм обслуживания всей линии. В этой статье выбор метода резки связан с контролем износа лезвия, конструкцией приспособлений, контролем пыли и ежедневным устранением неполадок. Оно написано для инженеров-технологов, руководителей SMT и покупателей оборудования, которым нужна предсказуемая сепарация, а не машина, которая просто режет.
Оглавление
- Почему разделение плат определяет окончательное качество платы
- Методы резки: сравнение V-образной резки, пильного полотна и фрезерного станка
- Контрольный список выбора перед покупкой режущего станка
- Износ лезвия, качество кромки и периоды обслуживания
- Конструкция светильников, пылеудаление и контроль напряжения
- Устранение распространенных проблем резки
- Часто задаваемые вопросы
Почему разделение плат определяет окончательное качество платы
Демонтаж панелей происходит между сборкой и окончательным испытанием. Плата, пережившая оплавление, все равно может выйти из строя, поскольку в результате разделения образовалась микротрещина возле контактной площадки, расслаивалось угол или остались токопроводящие заусенцы поперек линии надреза. Механическое событие кратковременно, но последствия постоянны.
Хорошо контролируемый процесс резки защищает сразу три вещи. Во-первых, он защищает соединения компонентов от изгибающих напряжений. Во-вторых, он защищает ламинат и медный интерфейс от разрывов. В-третьих, это защищает пропускную способность, избегая последующих проверок, подправок и брака. Когда любой из этих трех элементов начинает проскальзывать, основная причина обычно кроется в методе резания, состоянии инструмента или приспособлении, а не в операторе.
Многие команды обнаруживают это только после того, как жалоба клиента связана с неровным краем доски. Коррекция редко представляет собой одну корректировку. Это система: машина, подходящая для конструкции плиты, правило замены лезвия, привязанное к измеренному износу, и приспособление, поддерживающее панель вблизи линии реза.
Откуда на самом деле возникает риск разделения
Риск возникает на границе между инструментом и материалом. Тупая кромка толкает материал, а не разрезает его. Неподдерживаемая панель прогибается под нагрузкой. Несоосная направляющая смещает канавку с намеченного пути. Пыль, оставленная на датчике или рельсе, превращает точное движение в плавное. Каждый из них виден до того, как появится металлолом, при условии, что процесс контролируется с помощью правильных измерений.
Методы резки: сравнение V-образной резки, пильного полотна и фрезерного станка
Ни один метод не доминирует на каждой доске. Практическое решение сводится к определению геометрии контура, толщины платы, зазора между компонентами и приемлемого уровня механических напряжений.
| Метод резки | V-образный вырез | Резка пилы | Фрезерная резка |
| Типичная точность | Около ±0,1 мм | Стабильный для прямых резов | Около ±0,05 мм |
| Лучший профиль доски | Длинные прямые, жесткие FR-4 | Толстые или большие панели | Изогнутые или неправильные контуры |
| Механическое напряжение | От среднего до высшего | Середина | От низкого до среднего |
| Краевое состояние | Зависит от глубины надреза и износа лезвия. | Риск образования заусенцев при дрейфе параметров | Плавность, когда долото и подача совпадают |
| Типичное ограничение | Только прямой крой; компоненты должны оставаться в стороне от партитуры | Не идеален для изогнутых форм. | Пыль и износ долот требуют контроля |
V-образный вырез проходит парой наклонных лезвий по предварительно обработанным канавкам и оставляет контролируемую остаточную толщину. Он быстрый и механически простой, что делает его распространенным в крупносерийной бытовой электронике и осветительных приборах. Ограничение геометрическое: метод требует прямых линий и достаточного зазора вокруг линии надреза. Платы с разъемами, установленными на краях, или с плотным размещением вблизи линии разлома — плохие кандидаты.
При резке пильным полотном используется дисковое лезвие для разделения панелей по прямым траекториям. Он обрабатывает более толстые ламинаты и панели большего размера с высокой производительностью, но также создает большее механическое напряжение, чем фрезерование, и не подходит для изогнутых контуров. Если скорость подачи, высота лезвия и опора панели не сбалансированы, быстро образуются заусенцы.
Фрезерная резка следует по запрограммированной траектории с помощью высокоскоростного шпинделя, что позволяет создавать L-образные, U-образные формы, дуги и смешанные контуры на одной панели. Это наиболее гибкий вариант для сложных сборок, а более низкое напряжение резания защищает детали с мелким шагом и хрупкие соединения. Компромиссами являются образование пыли и износ долот, которые можно устранить с помощью удаления и графика замены.
Соответствие метода продукту
- Выбирайте V-образный надрез, если на панели используются длинные прямые линии разрыва, жесткий FR-4 и большой зазор между компонентами.
- Выбирайте пильную резку, когда приоритетом является высокоскоростное прямолинейное разделение толстых или больших досок.
- Выбирайте фрезерную резку, когда контур изогнут, плотность компонентов высока или плата тонкая и чувствительна к нагрузкам.
- Обеспечьте доступность вторичного метода для смешанного производства; одна линия редко работает только с одним типом плат.
Контрольный список выбора перед покупкой режущего станка
Решения о покупке часто терпят неудачу, потому что обсуждение технических характеристик начинается со скорости и заканчивается ценой. Более полезной отправной точкой является сама плата: ее диапазон толщины, сложность контуров, высота компонента возле линии разреза и расположение панели, которое будет повторяться месяцами.
Технические вопросы, которые меняют спецификацию машины
- Каков полный диапазон толщины платы, включая медь и паяльную маску, и будет ли линия когда-либо работать с платами толщиной более 2 мм?
- Линии разделения прямые, или продукт требует изгибов, прорезей и внутренних вырезов?
- Насколько близки ближайшие компоненты и паяные соединения к намеченному пути разреза?
- С каким размером панели и рисунком массива машина справится при максимальных и минимальных крайних значениях?
- Требуется ли для этого процесса пылеудаление, ионизированный воздух или закрытая камера резки?
- Будет ли машина работать автономно или в составе существующего оборудования SMT и какая занимаемая площадь доступна?
Второй уровень оценки касается интерфейса оператора и доступа для обслуживания. Регулируемая направляющая, которую можно установить без инструментов, сокращает время переналадки. Замена лезвия или насадки, не требующая снятия половины защиты, способствует своевременной замене вместо того, чтобы «поработать немного дольше». Видимый доступ к зоне резки облегчает проверку правильности установки панели перед началом цикла.
Покупателям, сравнивающим поставщиков, полезно запросить процедуру технического обслуживания в виде письменного документа, а не только руководства. Регулярная процедура показывает, в каком состоянии производитель ожидает поддерживать машину, и является справедливым показателем качества долгосрочной поддержки. Работаем с таким производителем какХошинео ЖК-Техможет сократить этап спецификации, когда тип платы и объем производства уже известны.
Износ лезвия, качество кромки и периоды обслуживания
Износ лезвия – это не единичный случай. Это постепенное изменение геометрии резания, и первым признаком часто является смещение качества, а не остановка станка. Изношенное лезвие с V-образным вырезом все еще может вращаться и по-прежнему образовывать канавки, но глубина канавок, угол и усилие отделения больше не соответствуют утвержденному технологическому окну.
Последствия проявляются в виде заусенцев вдоль края паза, неравномерного разделения между панелями, более высокой силы, необходимой для разрушения доски, разрыва меди возле насечки или смещения положения паза. Сложность заключается в том, что эти симптомы также могут возникать из-за плохого выравнивания лезвия, недостаточной поддержки панели, неправильной остаточной толщины, движения приспособления или настроек станка. Замена лезвия после каждого дефекта может привести к увеличению затрат без устранения фактической причины.
Как правильно считывать сигналы износа
| Симптом | Причина, связанная с лезвием, которую следует проверить | Другие факторы для проверки |
| Повышенные заусенцы вдоль канавки. | Режущая кромка становится менее острой | Выравнивание лезвия, поддержка доски, партия материала |
| Грубая поверхность канавок | Износ лезвия или скопление смолы | Скорость резки, удаление мусора |
| Более высокая сила разделения | Уменьшенная глубина канавки или тупая кромка | Остаточная толщина, конструкция платы |
| Неравномерное разделение между панелями | Параллельность лезвий или неравномерный износ | Состояние крепления, ровность панели |
| Медь рвется возле канавки | Поврежденный край или неправильное положение канавки. | Распределение меди, глубина насечек |
| Отклонение положения канавки | Движение лезвия или проблема с креплением | Калибровка машины |
Дисциплинированный подход – сравнительная диагностика. Запустите тот же материал печатной платы, те же настройки машины, то же положение панели и тот же метод измерения с новым лезвием и с текущим лезвием. Только тогда команда сможет определить, является ли лезвие основным источником дефекта или причиной дефекта является крепление или выравнивание.
Создание замещающего правила вместо замещающей привычки
Не существует универсального показателя срока службы лезвий, подходящего для каждого завода. Правильный интервал зависит от материала доски, толщины, требований к канавкам, состояния полотна и производственной среды. Что завод может стандартизировать, так это правило принятия решения: определить измеримый предел качества, отслеживать условия резки в соответствии с этим пределом и заменять лезвие, когда тенденция приближается к нему. Это превращает замену лезвий в плановое техническое обслуживание, а не в реакцию на брак.
Та же логика применима и к битам маршрутизатора. Износ долота влияет на гладкость кромки при нерегулярном обслуживании, а срок службы шпинделя зависит от твердости материала и траектории фрезерования. Интервал замены, основанный на фактических метрах резки или количестве досок, более надежен, чем календарный интервал.
Конструкция светильников, пылеудаление и контроль напряжения
Режущий инструмент работает хорошо только тогда, когда панель удерживается правильно. Недостаточная поддержка вблизи линии разреза позволяет плате изгибаться, что изменяет эффективную глубину резания и передает напряжение на паяные соединения. Грязное или изношенное приспособление может создавать неравномерную глубину канавок даже при использовании нового лезвия.
Контроль пыли важен по той же причине. Частицы стекловолокна и смолы, которые накапливаются на направляющих, датчиках и зоне резки, мешают точности перемещения и загрязняют поверхность доски. В платах высокой плотности мелкая пыль может засорять элементы и вызывать периодические дефекты, которые трудно отследить. Закрытая камера резки с направленным потоком воздуха и вытяжная система правильного размера поддерживают стабильные условия резки при длительных пробегах.
- Поддерживайте панель как можно ближе к линии разреза, насколько это позволяет расположение компонента.
- Содержите направляющие и датчики хода в чистоте; Пыль на датчике может привести к смещению положения или ложной остановке при столкновении.
- Проверьте высоту, угол и давление лезвия при переключении, а не только при установке.
- Используйте вытяжку, рассчитанную на фактическую нагрузку по пыли, и проверьте поток воздуха, а не только индикатор вакуума.
- Осмотрите приспособления на плоскостность и износ во время той же процедуры, что и проверка лезвия.
Контроль стресса является совокупным результатом этих деталей. Острый инструмент, опорная панель и чистая зона резки обеспечивают более чистую кромку при меньшей силе отрыва. Когда операторы сообщают, что доске «нужно больше силы, чтобы сломаться», это является обратной связью процесса, а не обычным вариантом.
Устранение распространенных проблем резки
Большинство повседневных неисправностей делятся на небольшое количество категорий: силовые и защитные блокировки, точность позиционирования, загрязнение датчиков и механическое соединение. Структурированная последовательность проверок предотвращает случайную замену деталей.
Машина не запускается или индикатор не горит
Сначала проверьте предохранитель, затем убедитесь, что аварийная остановка сработала. На машинах с защитными дверцами убедитесь, что блокировка включена. Эти три проверки устраняют большую часть сообщений об отсутствии питания еще до вызова технического специалиста.
Положение перемещения или резки неверное.
Неисправность счетчика перемещений или скопившаяся на счетчике пыль могут привести к неточному позиционированию. Сначала очистите стойку и зону вокруг рельсов; заменяйте счетчик только в том случае, если очистка не восстанавливает повторяемость. Та же закономерность применима к левым и правым датчикам хода: пыль на чувствительной поверхности может спровоцировать ложные остановки или столкновения, а очистка часто восстанавливает нормальную работу.
Мотор работает, но лезвие не вращается
На машинах с ременным или муфтовым приводом ослабленный верхний винт муфты может отсоединить двигатель от вала ножа. Выключив машину и сняв защитное ограждение в соответствии с процедурой блокировки, осмотрите муфту и затяните винт с указанным моментом затяжки.
Качество кромок внезапно ухудшается
Не заменяйте лезвие сразу. Сравните новое лезвие и существующее лезвие при одинаковом материале, настройке, положении панели и методе измерения. Если новое лезвие дает тот же дефект, проверьте крепление, опору панели и выравнивание. Если новое лезвие устраняет дефект, это значит, что лезвие вносит свою лепту, и правила замены следует пересмотреть.
Часто задаваемые вопросы
В чем разница между V-образным вырезом и разделением фрезы?
Как часто следует заменять режущее лезвие?
Почему лезвие перестает вращаться, хотя двигатель все еще работает?
Может ли один станок для резки печатных плат обрабатывать как толстые, так и тонкие платы?
Что вызывает дрейф положения во время повторных резов?
Действительно ли пылеудаление влияет на качество резки?
Готовы адаптировать метод резки к фактическому дизайну плиты и объему производства?
Связаться с намис вашим чертежом панели, диапазоном толщины и требованиями к контуру, и команда может помочь определить правильную настройку разделения перед первой резкой.